


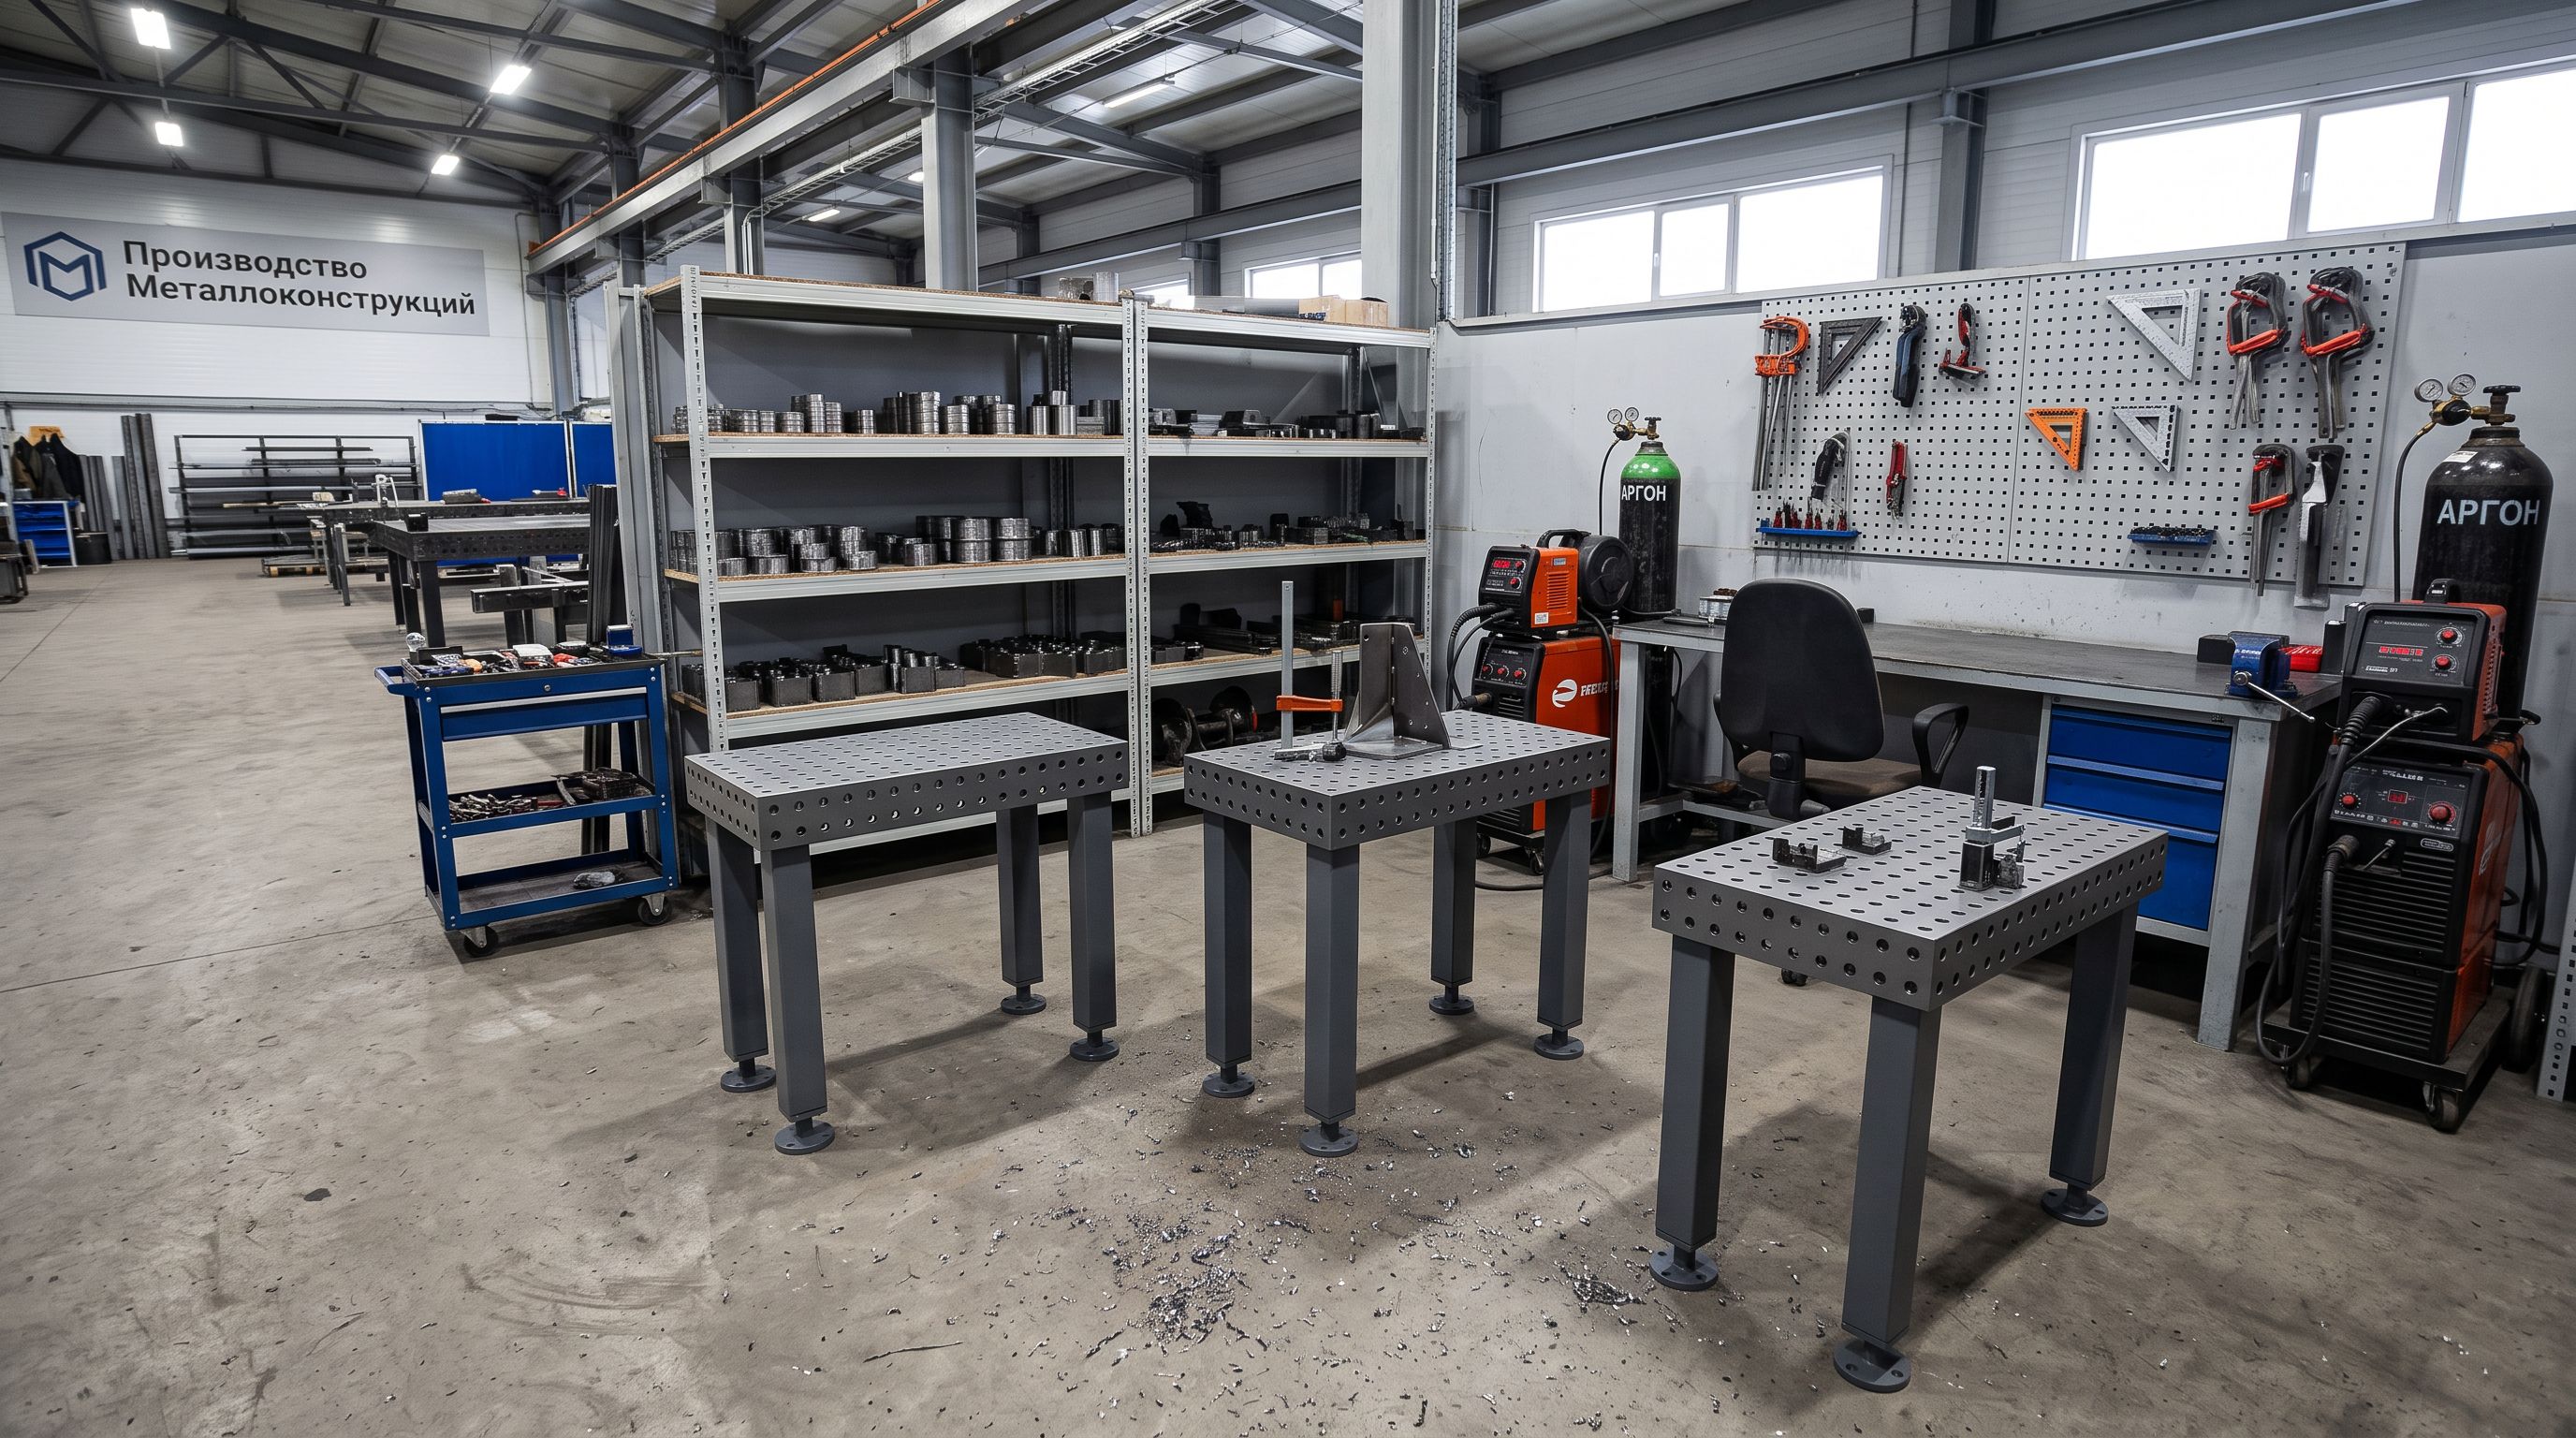
Компактный сварочный стол решает конкретную задачу: дать сварщику стабильную, безопасную рабочую плоскость там, где крупногабаритный монтажный пост просто не встанет. Это не упрощённая версия большого стола, а самостоятельный инструмент для работы с мелкими узлами и деталями.
Прежде чем смотреть на цену и внешний вид, стоит разобраться, по каким параметрам вообще различаются такие столы и какой из них подойдёт под конкретный процесс.
Для каких задач нужен небольшой сварочный стол
Сварочный стол в компактном исполнении чаще всего появляется там, где работают с деталями небольшого размера: сборка узлов, прихватка заготовок, разметка и контроль геометрии перед окончательной сваркой.
На такой стол ставят тиски, угловые прижимы, шаблоны. Всё это фиксируется повторяемо от смены к смене, что напрямую влияет на процент брака. Сварщик работает в одном положении без лишних перестановок, и MIG/MAG/TIG-процесс идёт стабильно.
Второй типичный сценарий - учебные и демонстрационные посты. Небольшой стол удобен, когда нужно организовать несколько рабочих мест в ограниченном пространстве цеха или мастерской.
Что означает маркировка моделей серии SRK D16
В каталоге столы сварочные маленькие представлены модели серии SRK D16 с разными числовыми индексами: 10.10-K, 10.5-K, 12.12-K, 12.8-K, 15.10-K, 15.15-K, 20.10-K, 24.12-K.
Числа в обозначении отражают габариты рабочей поверхности. Это позволяет сразу сориентироваться, не читая полную карточку: берёшь модель 10.10 или 12.8 для самых компактных постов, 20.10 или 24.12, когда нужен чуть больший рабочий стол, но без перехода в полноразмерный формат.
Суффикс -K в каждой модели указывает на конкретную комплектацию. Точный состав комплектации лучше уточнять у менеджера или в карточке товара, чтобы не платить за лишнее или не получить стол без нужной оснастки.
Как размер рабочей поверхности влияет на выбор
Это первый вопрос, который стоит задать до всего остального. Слишком маленькая поверхность создаёт неудобство при работе с деталями, которые выступают за край. Слишком большая - занимает место, которого в цехе и без того мало.
Ориентир простой: рабочая поверхность должна перекрывать максимальный габарит детали с запасом по всем сторонам для размещения прижимов и шаблонов. Если типовая деталь - небольшой кронштейн или рамка, подойдут модели с меньшим индексом. Если регулярно работают с плоскими сборками или рамными конструкциями - смотрят на модели с большим форматом поверхности.
Квадратные форматы (10.10, 12.12, 15.15) удобны, когда детали примерно одинакового размера по обеим осям. Прямоугольные (12.8, 15.10, 20.10, 24.12), когда деталь вытянута в одну сторону или нужно разложить несколько заготовок в ряд.
Что проверить перед тем как сделать заказ
Несколько вопросов, которые стоит закрыть до оформления:
- Какой процесс сварки используется - MIG/MAG или TIG предъявляют разные требования к устойчивости стола и к тому, насколько плотно прижимы держат деталь.
- Нужна ли регулировка высоты - фиксированная высота подходит, если все сварщики работают в одной позиции; если пост универсальный, лучше уточнить наличие регулировки.
- Какова нагрузка на стол - масса детали плюс оснастка. Этот параметр нужно сверить с допустимой нагрузкой конкретной модели из карточки.
- Какое покрытие пола - от этого зависит, нужны ли регулируемые опоры, чтобы стол стоял ровно на неровной поверхности цеха.
- Есть ли требования к заземлению - сварочный стол в цехе должен быть включён в контур заземления; уточните, предусмотрены ли для этого точки подключения.
Чем небольшой сварочный стол отличается от слесарного верстака
Путаница возникает часто, особенно когда нужен «стол для мелких работ» и бюджет ограничен.
Слесарный верстак рассчитан на механическую обработку: рубку, опиловку, разметку. Его столешница, как правило, стальная или покрытая линолеумом, и она не предназначена для сварки - брызги металла и высокая температура её повреждают.
Сварочный стол изначально спроектирован под термическую нагрузку. Поверхность выдерживает брызги и нагрев, конструкция рассчитана на установку специализированной оснастки: прижимов, упоров, угольников. Это разные инструменты с разной логикой конструкции, и заменять один другим - значит либо испортить верстак, либо получить нестабильную базу для сварки.
Пространство: сколько реально нужно
Компактный сварочный стол часто выбирают именно из-за ограничений по площади. Но здесь есть нюанс, который легко упустить при замерах.
К габаритам самого стола нужно добавить зону для сварщика (минимум 800-900 мм со стороны рабочей позиции) и пространство для подхода с деталью. Если стол стоит у стены, это нужно учесть: доступ к задней части стола будет ограничен, что создаёт неудобство при установке длинных деталей.
Ещё один момент - вентиляция. Сварочный пост требует либо принудительной вытяжки, либо достаточного расстояния от стен и перегородок для естественного воздухообмена. Планируя место под стол, закладывайте это в схему расстановки.
Частые вопросы
Можно ли использовать маленький сварочный стол для TIG-сварки?
Да, если конструкция стола обеспечивает жёсткость и устойчивость, необходимые для точного соединения. TIG-процесс чувствителен к вибрации и смещению детали, поэтому устойчивость стола и надёжность крепления прижимов важнее, чем при MIG. Уточните у производителя, рассчитана ли конкретная модель на TIG-сварку.
Нужна ли специальная подготовка пола под установку сварочного стола?
Ровный и прочный пол обязателен. На неровном основании стол будет качаться, что нарушает точность сборки и создаёт риск опрокидывания. Если пол в цехе неровный, выбирайте модель с регулируемыми опорными пятками - это позволит выставить стол по уровню без подкладок.
Чем отличаются модели с разными числовыми индексами в серии SRK D16?
Числа в обозначении отражают размеры рабочей поверхности. Модели с меньшими числами подходят для самых компактных постов, с большими - для работы с более крупными деталями в пределах категории малых столов. Точные габариты и допустимые нагрузки указаны в карточках товаров.
Как правильно организовать несколько сварочных постов на ограниченной площади?
Расставляйте столы так, чтобы зоны работы не перекрывались: минимум 1,5-2 метра между рабочими позициями. Учитывайте направление вытяжки - каждый пост должен находиться в зоне воздухообмена. Компактные модели серии SRK D16 позволяют разместить несколько постов там, где один полноразмерный стол занял бы всё пространство.
В чём разница между квадратными и прямоугольными форматами стола?
Квадратный формат удобен для деталей, у которых длина и ширина примерно одинаковы. Прямоугольный - для вытянутых деталей или когда нужно разложить несколько заготовок в ряд. Выбор формата определяется типом деталей, с которыми работают чаще всего.


